Galerie & Comparative : Après avoir configuré le matériel et synchronisé Klipper et OrcaSlicer pour notre buse de 0.2 mm, il est temps d'observer le résultat en pratique. À travers cette série de photos et de zooms macro, découvrez l'impact réel de la réduction du diamètre de buse sur la précision des détails, la netteté des contours et la qualité globale des impressions sur notre Neptune 4 Max.
1. Zoom sur la statue de test
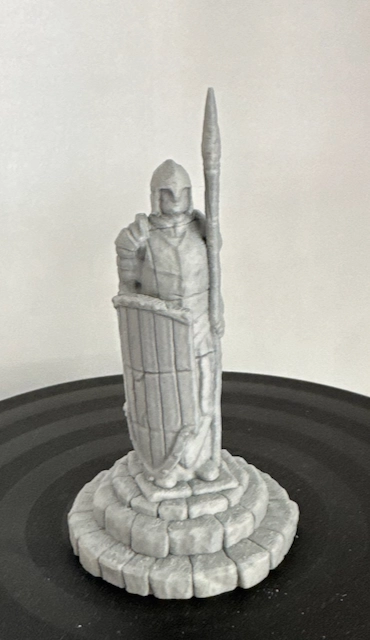
Pour observer la précision de la buse de 0.2 mm, nous avons imprimé une statue au design minéral singulier (créée par Toawi - disponible sur Thingiverse). La structure de la pièce repose sur une armure et un corps taillés dans la roche, révélant une multitude de micro-reliefs, de facettes et de joints de pierres superposés.
 Cliquez sur la photo pour l'agrandir
Note technique : Résolution Horizontale vs Verticale
Cette statue a été imprimée avec notre profil 0.12 mm High Detail, soit une hauteur de couche fixe de 0,12 mm.
- Résolution Verticale (Hauteur de couche) : Les légers effets d’escalier encore visibles sur le sommet des épaules ou les pentes douces sont uniquement liés à cette hauteur de couche (0,12 mm). La buse de 0.2 mm ne modifie pas l'épaisseur verticale d'une couche : pour lisser davantage ces marches d'escalier sur la hauteur, il faudrait réduire l'épaisseur de couche (passer sur un profil en 0.10 mm, 0.08 mm ou 0.05 mm).
- Résolution Horizontale (Taille de buse) : C'est ici que la buse de 0.2 mm fait toute la différence ! Comme on le remarque nettement sur l'impression, la finesse du tracé fait ressortir une multitude de détails rocheux, de stries et de micro-reliefs sur le dos et l'armure de la statue qui étaient totalement estompés avec la buse de 0.4 mm.
En résumé : la buse de 0.2 mm n'affine pas les couches en hauteur, mais affine le trait en largeur pour faire apparaître des micro-détails de surface et des textures minérales inaccessibles avec une buse de 0.4 mm.
2. Comparatif direct 1 : Statue de test (Buse 0.4 mm vs Buse 0.2 mm)
L'observation comparative à la même échelle révèle une différence saisissante de rendu de surface. Là où la buse de 0.4 mm a tendance à lisser l'ensemble, adoucir les reliefs et effacer les micro-fissures du matériau, la buse de 0.2 mm fait bondir la définition générale en révélant toute la richesse de la sculpture stone/rocheuse.
Buse 0.4 mm (Standard)
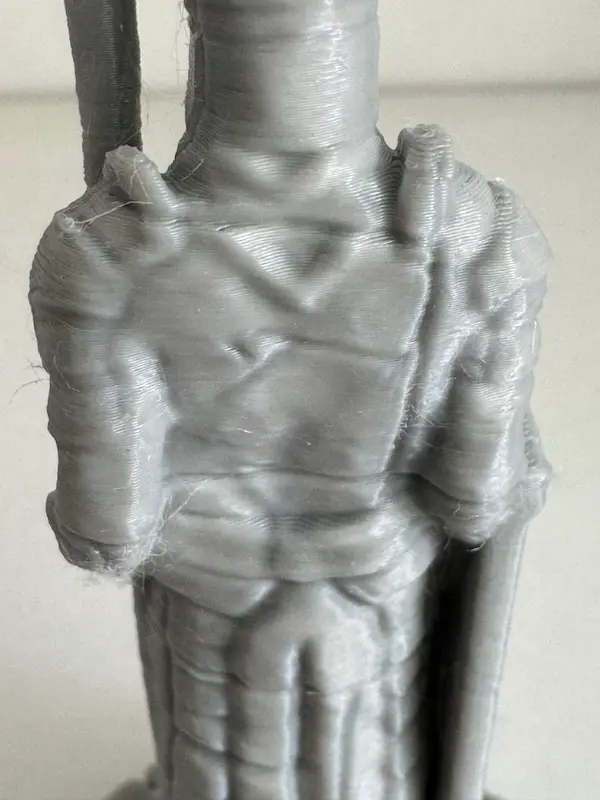
Largeur de ligne : 0.42 mm. Surface plus uniforme et lissée, détails rocheux et petites aspérités de l'armure floutés ou comblés.
Buse 0.2 mm (Haute Définition)
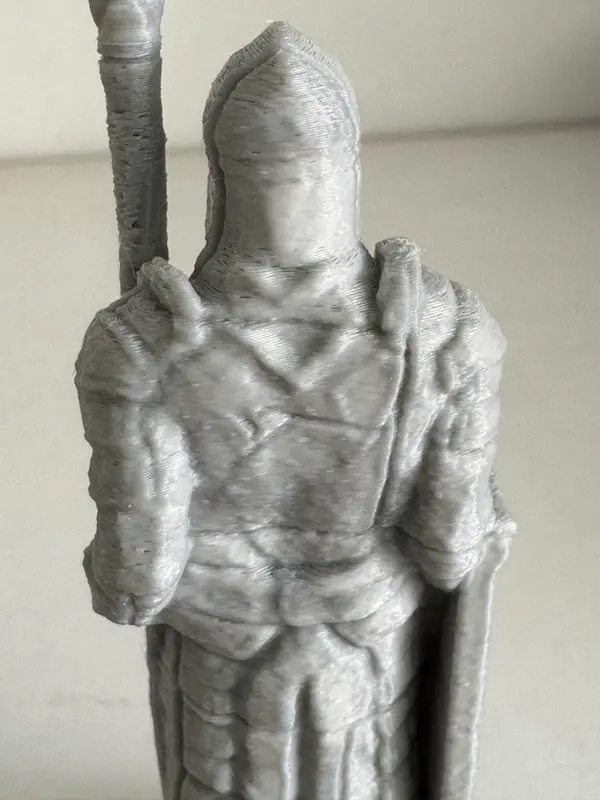
Largeur de ligne : 0.22 mm. Explosion de détails : chaque fissure, relief minéral et démarcation d'armure ressort avec une très grande netteté.
3. Comparatif direct 2 : Couvercle du boîtier NanoPi (Gravure en creux)
Sur des pièces fonctionnelles, l'apport d'une buse fine est particulièrement flagrant pour la restitution de caractères typographiques réduits. Ce couvercle de boîtier NanoPi est une conception Z-EspaceWeb.com ©, gravé en creux avec la mention « Z-EspaceWeb.com 58160 IMPHY ».
Buse 0.4 mm (Standard)
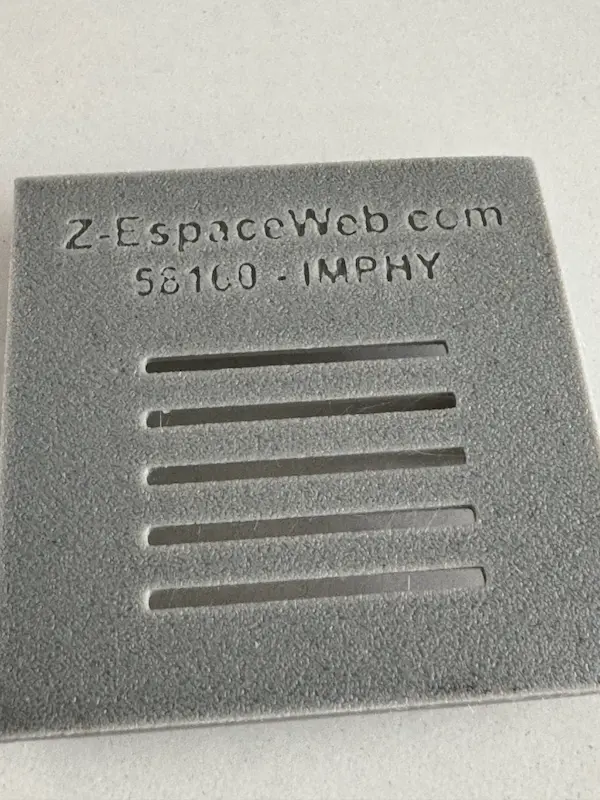
La largeur du trait comble les boucles des lettres et empâte le texte, rendant le marquage moins lisible.
Buse 0.2 mm (Haute Définition)
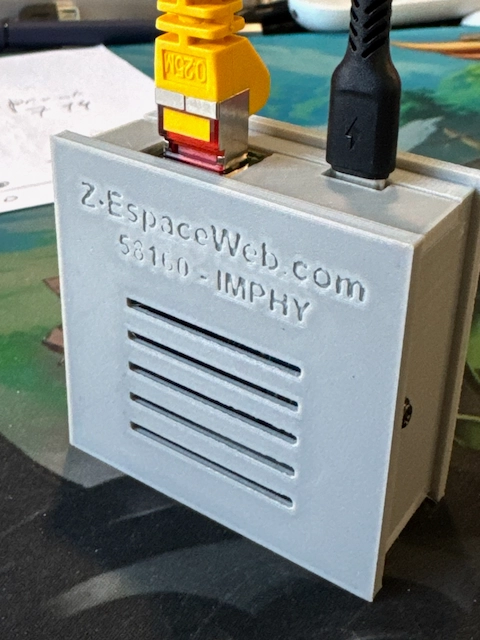
Chaque lettre du texte « Z-EspaceWeb.com 58160 IMPHY » est nettement détachée, avec une gravure en creux d'une lisibilité plus que correcte.
4. Synthèse et recommandations
Le passage en buse de 0.2 mm ouvre de nouvelles perspectives sur la Neptune 4 Max, transformant cette imprimante grand format en un outil capable de restituer la géométrie fine de structures architecturales, de statues ou de marquages techniques miniatures.
Quand utiliser la buse 0.2 mm ?
- Statues, figurines et miniatures à géométries détaillées ou superposées.
- Maquettes architecturales avec motifs de briques ou de pierres finement sculptés.
- Pièces techniques avec de petits textes en relief ou gravés en creux (boîtiers, plaques).
- Engrenages fins et mécanismes à tolérances très réduites.
Quand rester sur la buse 0.4 mm ?
- Pièces volumineuses occupant une grande partie du plateau 420x420 mm.
- Objets structurels nécessitant une grande résistance mécanique.
- Impressions avec filaments chargés (bois, carbone, phosphorescent).
- Projets où le temps d'impression est un facteur critique.