Au fil des kilomètres de filament dévidés, les roues dentées de l'extrudeur Dual-Gear accumulent inévitablement de la poussière de plastique et des résidus de brassage. À terme, ces dépôts réduisent l'accroche des engrenages, entraînant des sous-extrusions chroniques ou des claquements intempestifs. Dans ce guide pratique du Labo, nous vous guidons pas à pas pour démonter et nettoyer en profondeur le mécanisme d'entraînement de votre Elegoo Neptune 4 Max afin de lui redonner des performances optimales.
Symptôme typique : Votre extrudeur claque par intermittence, le débit de matière manque de régularité, ou vous constatez de la poussière fine de plastique accumulée autour du levier de tension. Un bon nettoyage préventif ne prend que 15 à 20 minutes.
1. Position de maintenance
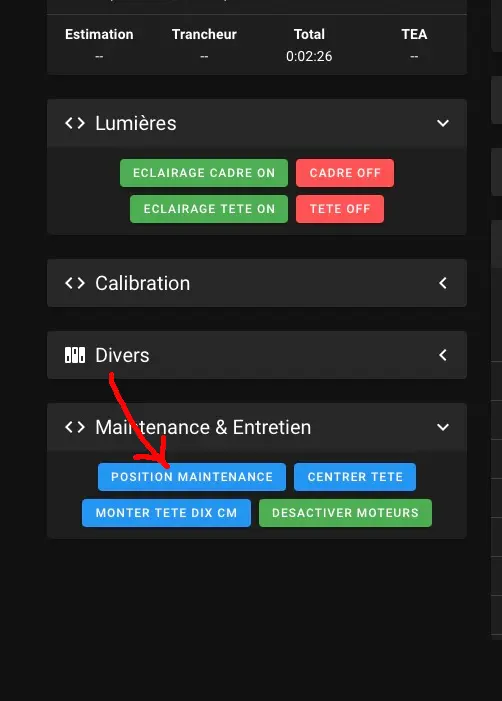
Pour travailler proprement sans se casser le dos ni risquer d'écraser la buse sur le plateau, la première étape consiste à dégager l'espace de travail. Au Labo, j'utilise une macro dédiée appelée POSITION_MAINTENANCE. Lancée depuis la console, elle s'occupe de faire un Homing et de centrer automatiquement la tête à exactement 15 cm au-dessus du plateau chauffant.
Si vous n'avez pas encore configuré cette automatisation dans votre firmware, vous pouvez retrouver notre guide complet dédié à la création de cette routine dans l'article consacré aux Macros de Maintenance de la charte ZEW. En attendant, il vous suffit de lancer un Homing général (G28), puis de monter manuellement l'axe Z de 150 mm via votre interface de pilotage (Mainsail/Fluidd) ou l'écran d'origine.
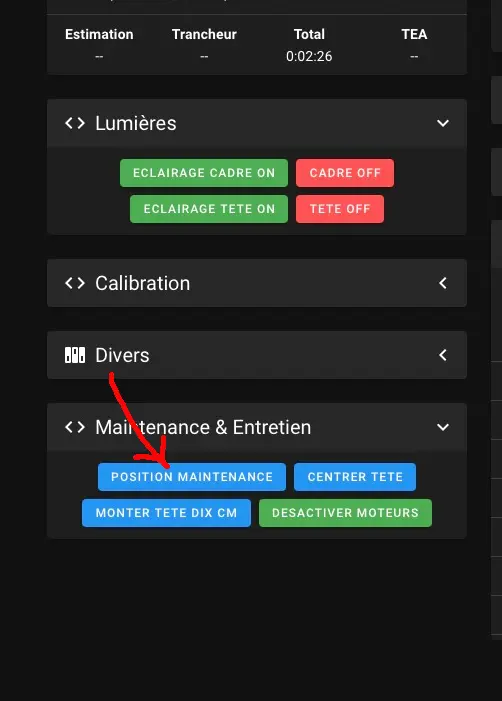
Étape 1 : Dégagement de la tête à 15 cm de hauteur. (Cliquez pour agrandir)
2. Retrait de la barre de ventilation arrière
Une fois l'espace libéré, éteignez impérativement l'imprimante électriquement avant de commencer le démontage mécanique afin de protéger l'électronique.
Commencez par retirer la grosse barre de ventilation arrière (le groupe de ventilateurs d'aide au refroidissement des couches) qui bloque l'accès aux fixations arrière. Il suffit de dévisser ses vis de maintien sur le chariot et de la mettre de côté.
Note du Labo : Bien qu'il soit techniquement possible de démonter partiellement l'extrudeur directement sur la machine, nous vous recommandons vivement d'extraire complètement le bloc tête pour travailler à plat sur un établi. Travailler sur table offre un meilleur confort visuel, évite de perdre des vis microscopiques dans les rainures des profilés de l'imprimante et protège vos nappes de câbles contre les torsions accidentelles.
3. Dépose du carter de la tête
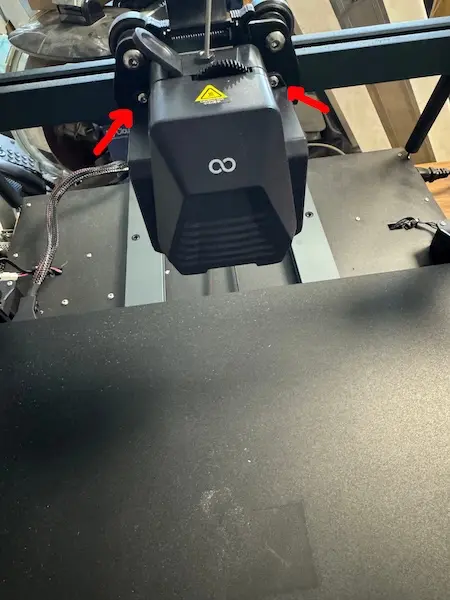
Le carter plastique de protection avant est directement vissé sur le chariot métallique de l'axe X. Dévissez ses fixations pour libérer la façade avant. Faites attention à ne pas forcer sur les petites fiches des ventilateurs de la tête lors de l'ouverture.
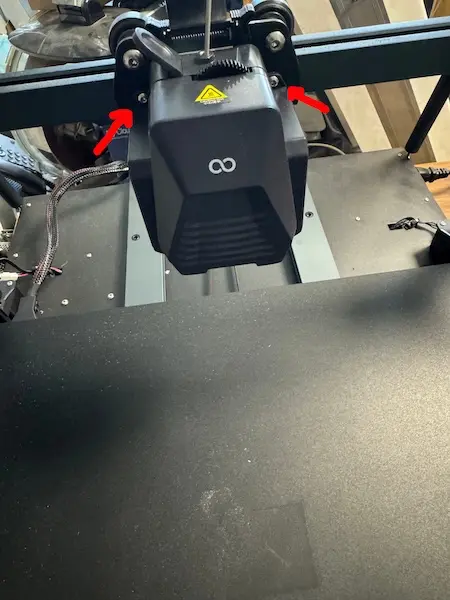
Étape 3 : Retrait du carter de la tête, vissé sur le chariot. (Cliquez pour agrandir)
4. Dépose de la tête de son chariot
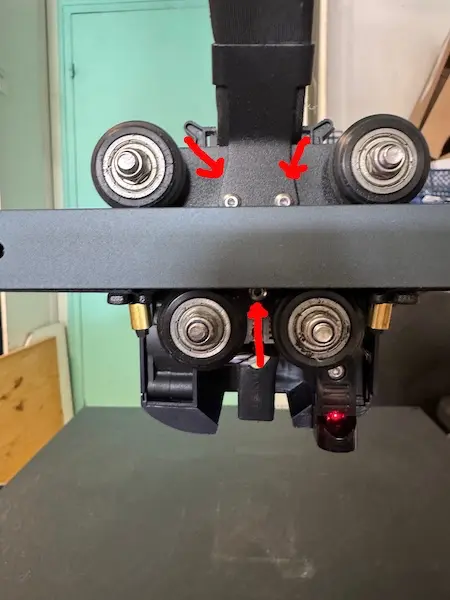
Le carter retiré laisse le champ totalement libre. Munissez-vous de vos clés Allen pour retirer les 3 vis de fixation principales situées à l'arrière, qui ancrent fermement le corps de la tête sur le chariot. Vous pouvez maintenant débrancher la nappe principale et poser votre bloc d'extrusion bien à plat sur votre établi.
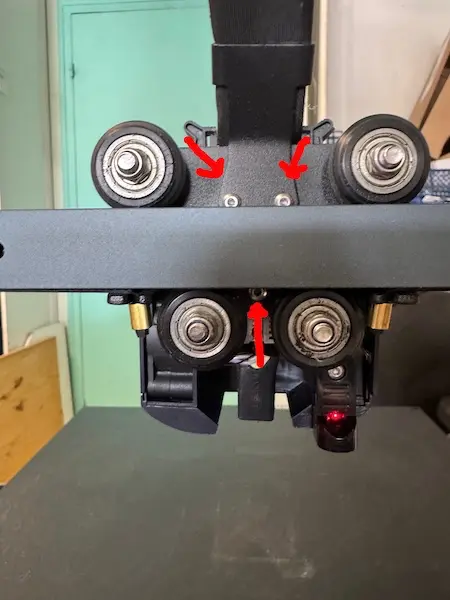
Étape 4 : Extraction des 3 vis arrière retenant la tête. (Cliquez pour agrandir)
5. Dépose du moteur de l'extrudeur
Maintenant que la tête est confortablement installée sur votre plan de travail, nous allons séparer le moteur du corps d'extrusion. Pour cela, il suffit d'ôter 2 vis de maintien. Il est totalement inutile de débrancher le moteur : basculez-le simplement et posez-le délicatement sur le côté pour ne pas exercer de tension sur sa connectique.
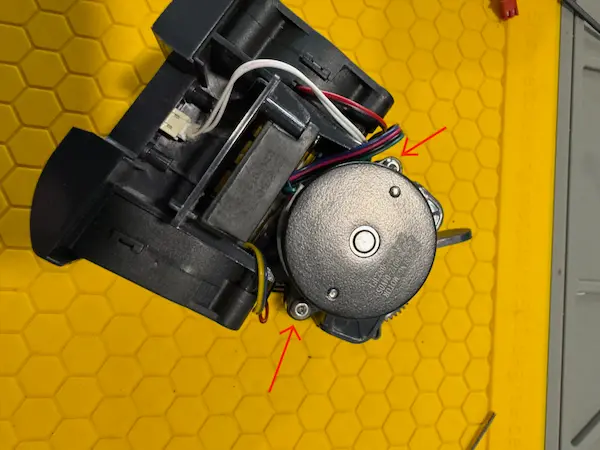
Étape 5 : Retrait des 2 vis du moteur et mise de côté. (Cliquez pour agrandir)
6. Démontage du carter de l'extrudeur
Pour accéder au cœur du mécanisme Dual-Gear, nous devons ouvrir la boîte d'engrenages. Commencez par repérer et retirer les 3 vis de fixation du carter : deux petites vis situées de chaque côté dans la partie basse, et une troisième positionnée en haut à gauche.
Une fois les vis retirées, le carter peut opposer une légère résistance. Utilisez une lame de démontage fine (du même type que celles utilisées pour l'ouverture des smartphones) pour déclipser doucement la façade plastique sans risquer d'abîmer ou d'ébrécher les contours du boîtier.
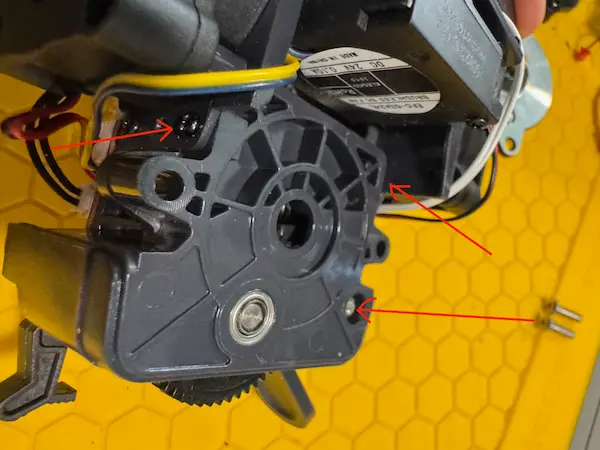
Étape 6a : Emplacement des 3 vis du carter d'extrudeur. (Cliquez pour agrandir)
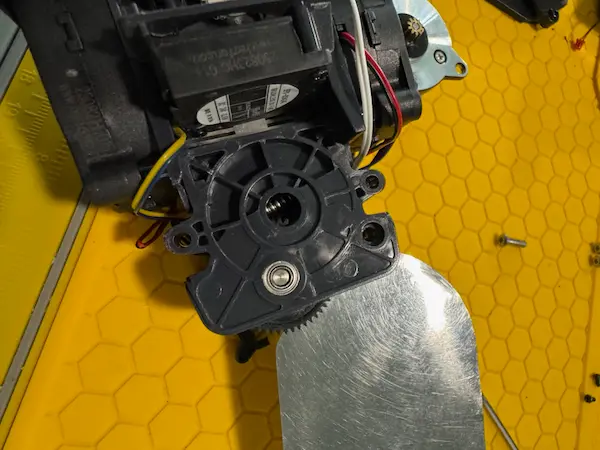
Étape 6b : Extraction du carter avec une lame souple. (Cliquez pour agrandir)
7. Nettoyage méticuleux des galets d'entraînement
Le mécanisme est désormais mis à nu. Retirez premièrement la roue dentée principale de son axe pour faciliter son brossage. Imbibez un coton-tige (ou une petite brosse en nylon) d'alcool isopropylique (IPA) et nettoyez minutieusement la rigole dentée : c'est cette zone centrale profilée qui pince le filament et assure sa poussée vers le hotend.
Procédez de la même manière pour la seconde roue d'entraînement secondaire. Astuce du Labo : Il est totalement inutile de démonter le levier de desserrage et son ressort de tension. Le remontage de ce ressort très ferme est une vraie gageure sans outil spécialisé. Un nettoyage directement en place sur l'axe, en faisant tourner doucement la roue à la main, est amplement suffisant pour retirer tous les résidus de plastique.
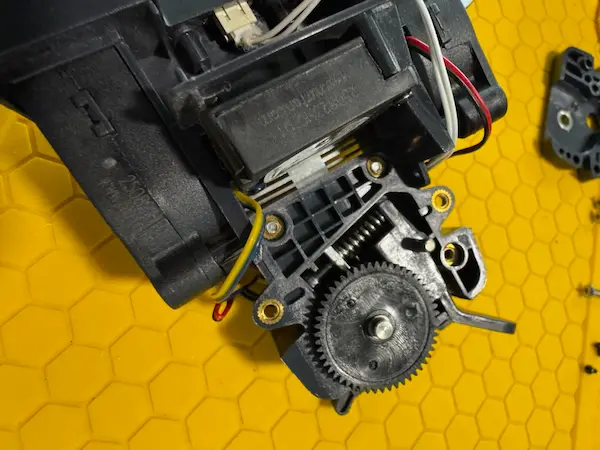
Étape 7a : Dépose de l'engrenage principal. (Cliquez pour agrandir)
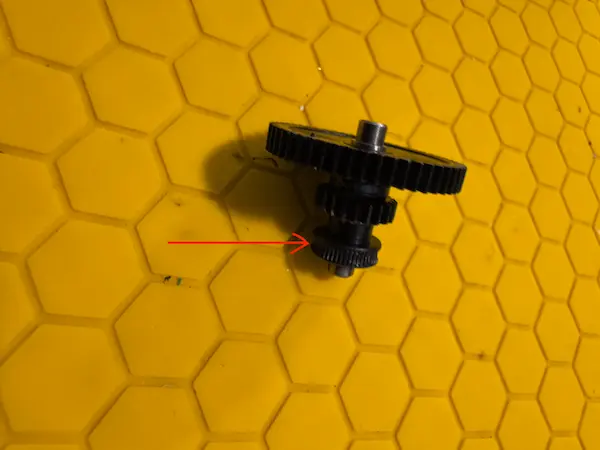
Étape 7b : Nettoyage de la gorge d'entraînement. (Cliquez pour agrandir)
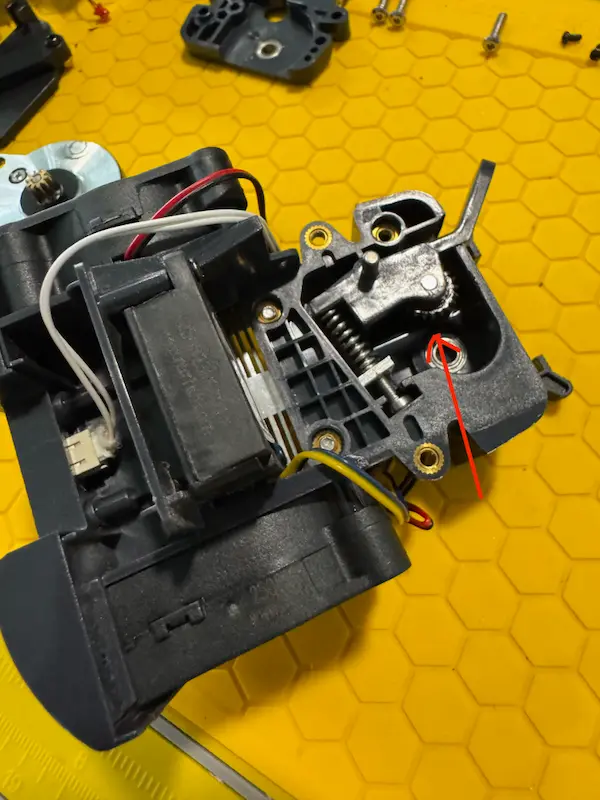
Étape 7c : Nettoyage du galet secondaire en place. (Cliquez pour agrandir)
Une fois les engrenages débarrassés de tout brin de plastique, effectuez un remontage complet en reprenant pas à pas ces étapes dans le sens inverse.
Conseil du Labo pour l'avenir : Intégrez cette opération de nettoyage en maintenance préventive toutes les 200 à 300 heures d'impression, ou systématiquement après l'utilisation de filaments très abrasifs (chargés en carbone, bois) ou cassants (comme le vieux PLA). Les engrenages d'origine ont une durée de vie moyenne estimée entre 1 000 et 2 000 heures ; un entretien régulier vous permettra de repousser cette échéance au maximum et d'en prolonger significativement la longévité. À terme, lorsque l'usure naturelle des dents se fera sentir, profitez-en pour opter pour un remplacement par un kit d'engrenages en acier trempé, bien plus résistant à l'abrasion.
ATTENTION APRÈS REMONTAGE : Ne relancez jamais une impression directement ! Même en serrant les vis à l'identique, il existe toujours un jeu mécanique infime au niveau des fixations de la tête et du hotend. Une variation microscopique suffit à fausser votre distance buse/plateau. Il est donc impératif de refaire une calibration complète de votre Z-Offset (et idéalement un nivellement automatique) avant toute chose pour sécuriser votre première couche et protéger votre plateau PEI.